
- Tất cả
- Tên sản phẩm
- Từ khóa
- Mô hình sản phẩm
- Tóm tắt sản phẩm
- Mô tả sản phẩm
- Tìm kiếm toàn văn bản


Số Duyệt:0 CỦA:trang web biên tập đăng: 2026-10-02 Nguồn:Site


Gia công và hoàn thiện nhôm đặt ra một loạt thách thức đặc biệt cho bất kỳ nhà chế tạo nào. Rào cản đáng chú ý nhất là sự xuống cấp nhanh chóng của các dụng cụ cầm tay thông qua một quá trình được gọi là "ghim". Nhôm mềm và có vẻ dễ gia công trên bề mặt. Tuy nhiên, đặc tính luyện kim của nó tích cực chống lại các dụng cụ cắt và mài mòn tiêu chuẩn. Bạn có thể mong đợi một đường chuyền đơn giản để làm phẳng một cạnh thô. Thay vào đó, bạn thường thấy dụng cụ của mình bị hỏng ngay lập tức do các mảnh vụn mắc kẹt.
Hướng dẫn này trình bày các nguyên nhân vật lý chính xác khiến giũa kim loại bị tắc trên nhôm. Chúng tôi tiêu chuẩn hóa các kỹ thuật phòng ngừa để giúp dây chuyền sản xuất của bạn hoạt động hiệu quả. Chúng tôi cũng thiết lập các tiêu chí đánh giá rõ ràng để lựa chọn và bảo trì các công cụ phù hợp để hoàn thiện kim loại màu. Bạn sẽ học cách dự đoán những hành vi vật chất này. Bằng cách thực hiện các bước thực tế này, bạn có thể ngăn chặn vấn đề khó chịu này trước khi nó làm hỏng phôi gia công của bạn.
Nguyên nhân cốt lõi: Độ dẻo cao và điểm nóng chảy thấp của nhôm khiến nó có mối hàn vi mô vào răng giũa dưới ma sát.
Ngăn chặn quá trình sửa chữa: Xử lý trước các giũa bằng phấn hoặc chất lỏng cắt chuyên dụng hiệu quả hơn đáng kể so với việc làm sạch giữa quá trình.
Các vấn đề về lựa chọn công cụ: Dũa cắt đôi tiêu chuẩn nhanh chóng bị hỏng trên nhôm; Cần có dũa răng cong (Vixen) hoặc dũa cắt đơn chuyên dụng để sản xuất có thể mở rộng.
Quy trình bảo trì: Việc làm sạch giũa thép đúng cách đòi hỏi phải chải theo hướng bằng thẻ giũa và các miếng gắp kim loại mềm để tránh làm hỏng các cạnh cắt thép cứng của giũa.
Để giải quyết vấn đề, chúng ta phải hiểu thực tế luyện kim của nhôm. Hợp kim nhôm, đặc biệt là các loại phổ biến như 3003 hoặc 5052, có độ dẻo cao. Độ dẻo có nghĩa là kim loại co giãn và biến dạng dễ dàng khi bị căng thẳng. Khi bạn cắt gang, nó sẽ vỡ thành bụi mịn, giòn. Khi bạn cắt nhôm, nó sẽ cắt thành những mảnh dài và liên tục. Tính chất dẻo này rất tốt cho việc ép đùn. Tuy nhiên, nó tạo ra các vấn đề cơ học nghiêm trọng trong quá trình hoàn thiện thủ công.
Ma sát và nhiệt thúc đẩy quá trình hỏng hóc này. Hoạt động vật lý của việc giũa tạo ra nhiệt độ cao, cục bộ trên mặt dụng cụ. Nhôm có điểm nóng chảy tương đối thấp so với thép. Khi bạn đẩy dụng cụ qua phôi, các mảnh nhôm liên tục này sẽ mềm đi nhanh chóng. Họ mất tính toàn vẹn cấu trúc của họ. Áp lực đẩy chúng vào thực quản, là những rãnh sâu giữa các răng cắt.
Sau khi bị mắc kẹt, một quá trình phá hủy được gọi là hàn vi mô sẽ bắt đầu. Những người thợ máy thường gọi điều này là sự phi mã. Sự kết hợp giữa áp suất cực cao và nhiệt ma sát làm cho nhôm mềm liên kết vật lý với thép cứng. Nó không còn chỉ là những mảnh vụn rời rạc nữa. Nhôm hợp nhất thành "chốt" chắc chắn. Những chốt này nhô ra phía trên răng cắt thực tế. Dụng cụ của bạn ngay lập tức ngừng cắt và bắt đầu kéo.
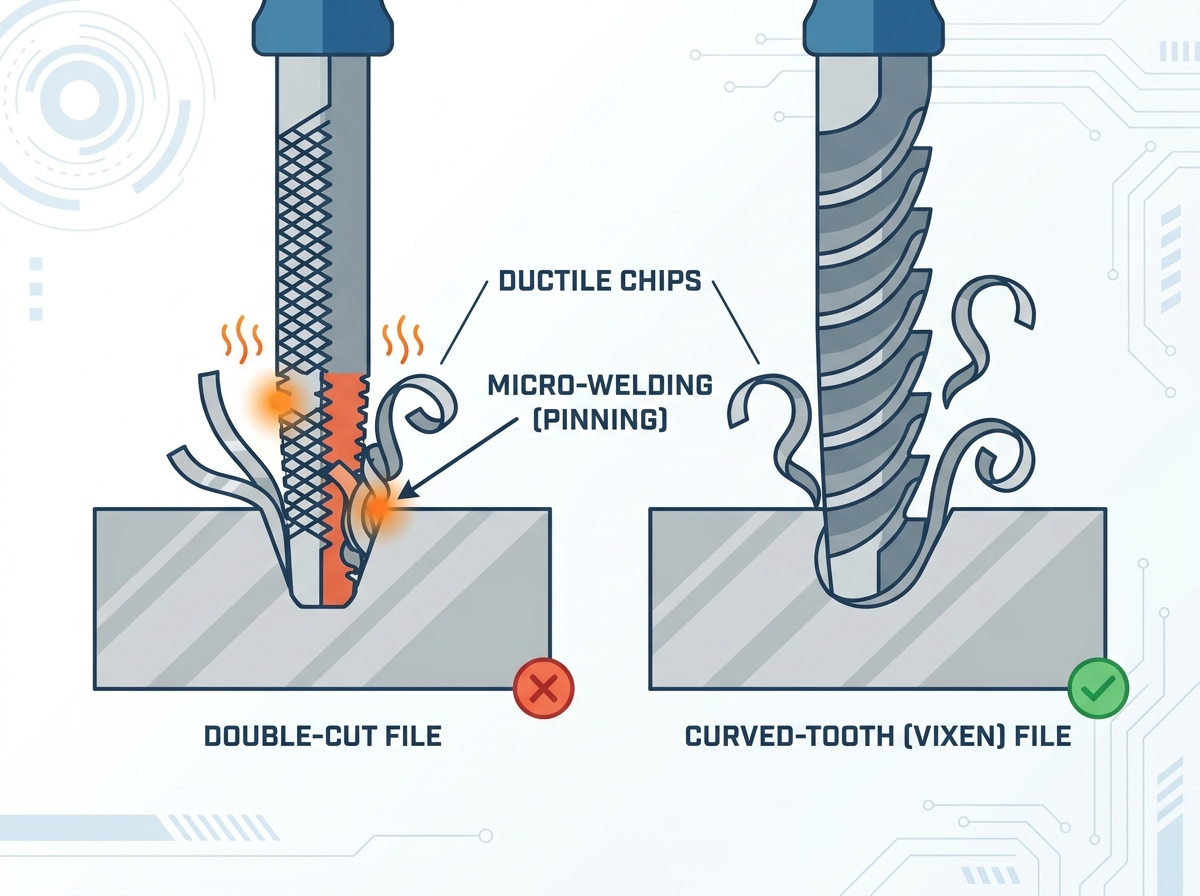
Việc ghim biến một công cụ cắt chính xác thành một vật gây mài mòn. Các nốt nhôm bị mắc kẹt nằm cao hơn răng thép. Khi bạn đẩy giũa về phía trước, những nốt cứng này sẽ ghi điểm vào phôi. Chúng ăn sâu và để lại những vết xước sâu, không đều trên bề mặt nhôm nguyên sơ của bạn. Sự xuống cấp bề mặt này đòi hỏi phải làm lại tốn kém. Các đội phải dành thêm thời gian để chà nhám các hố sâu. Trong môi trường sản xuất nghiêm ngặt, những vết xước này thường gây ra hiện tượng loại bỏ hoàn toàn bộ phận.
Tuổi thọ của dụng cụ và sự mệt mỏi của người vận hành cũng bị ảnh hưởng đáng kể. Các tập tin bị tắc ngừng loại bỏ tài liệu một cách hiệu quả. Người vận hành phản ứng một cách tự nhiên bằng cách tạo thêm áp lực đi xuống. Họ cố ép dụng cụ cùn đó cắn vào kim loại. Áp suất tăng thêm này làm tăng ma sát và nhiệt hơn nữa. Nó đẩy nhanh quá trình dồn nén. Nó cũng nhanh chóng làm người lao động kiệt sức. Hiệu quả công thái học giảm mạnh khi các nhóm đấu tranh với công cụ của chính họ.
Chúng ta phải giải quyết vấn đề kinh doanh này xung quanh thời gian ngừng hoạt động tiềm ẩn. Hãy suy nghĩ về số phút chính xác mà người vận hành dành để lấy nhôm ra khỏi các công cụ tiêu chuẩn mỗi ngày. Lao động lãng phí đó tích lũy nhanh chóng. Chi phí cho thời gian ngừng hoạt động hàng ngày này lớn hơn chi phí đầu tư vào các công cụ dành riêng cho ứng dụng. Nó cũng biện minh cho việc dành thời gian cho các quá trình phòng ngừa. Việc bỏ qua việc bảo trì sẽ ảnh hưởng trực tiếp đến lợi nhuận của bạn.
Ngăn chặn sự tích tụ luôn hiệu quả hơn việc loại bỏ nó. Bạn có thể sử dụng một số kỹ thuật hiệu quả cao để giữ cho công cụ của mình hoạt động trơn tru. Chúng tôi thực sự khuyên bạn nên xây dựng những thói quen này vào quy trình làm việc hàng ngày của mình.
Phương pháp "Phấn phấn" là chiến lược bôi trơn khô, truyền thống. Bạn chà phấn viết bảng thông thường vào dụng cụ trước khi sử dụng. Bột phấn sẽ lấp đầy hoàn toàn những chiếc thực quản rỗng. Nó chỉ để lại các cạnh cắt sắc nét. Vì các thung lũng đầy phấn nên nhôm bị cắt không thể tìm được điểm neo. Nó chỉ đơn giản là rơi ra khỏi khu vực làm việc. Phương pháp này cực kỳ hiệu quả và rất rẻ.
Bôi trơn ướt cung cấp một cách tiếp cận mạnh mẽ khác. Bạn có thể sử dụng dung dịch cắt chuyên dụng, WD-40 hoặc sáp gia công kim loại màu chuyên dụng. Hãy để chúng tôi đánh giá các phương pháp ướt và khô.
Bôi trơn khô (Phấn): Giữ cho các bộ phận không bị dính dầu. Yêu cầu áp dụng lại thường xuyên. Tốt nhất là chuẩn bị hàn ngay lập tức.
Bôi trơn ướt (Chất lỏng/Sáp): Mang lại bề mặt hoàn thiện vượt trội. Ngăn chặn sự dồn nén một cách đẹp mắt. Yêu cầu làm sạch bằng dung môi kỹ lưỡng trước khi sơn hoặc hàn.
Kỹ thuật đánh và kỷ luật vẫn cực kỳ quan trọng. Bạn phải nhấc dụng cụ lên một cách có ý thức trong hành trình quay trở lại. Kéo nó về phía sau không cắt được bất kỳ vật liệu nào. Thay vào đó, chuyển động lùi sẽ chủ động ép nhôm cắt vào sâu hơn trong răng. Kỷ luật đột quỵ nghiêm ngặt ngăn ngừa mài mòn sớm. Nó cho phép các con chip rơi ra khỏi vùng làm việc.
Hình dạng công cụ quyết định sự thành công của bạn khi làm việc với hợp kim kim loại màu. cắt đôi thông thường Dũa thép dẹt được thiết kế dành riêng cho kim loại màu như sắt hoặc thép. Hoa văn chéo của nó tạo ra các túi nhỏ hình kim cương kèm theo. Những chiếc túi chật này sẽ bẫy những mảnh vụn mềm ngay lập tức. Sử dụng một cái trên nhôm đảm bảo thất bại và thất vọng ngay lập tức.
Các trâm răng cong, thường được gọi là trâm Vixen, là tiêu chuẩn công nghiệp cho hợp kim mềm. Các kỹ thuật viên thân xe ô tô ban đầu đã phổ biến chúng. Chúng có những cái thực quản sâu và rộng. Góc cắt mạnh mẽ của chúng cắt vật liệu một cách sạch sẽ. Hình học mở này cho phép các chip liên tục làm sạch các cạnh một cách tự nhiên. Họ chống lại việc đóng gói hoàn toàn. Chúng để lại lớp sơn mịn như được mài trên kim loại mềm.
Nếu không có tệp Vixen, hãy đánh giá các lựa chọn thay thế của bạn một cách cẩn thận. Một tập tin thô, cắt một lần hoạt động khá tốt cho các tác vụ nhẹ. Các răng đơn hướng không có đường nở chéo hạn chế. Khoảng cách mở này giúp giảm thiểu vùng bẫy của phoi dẻo. Luôn ưu tiên hình học mở cho các vật liệu mềm, dẻo.
So sánh hình học tập tin cho hợp kim không chứa sắt
Thiết kế răng | Giải phóng mặt bằng chip | Nguy cơ bị ghim | Ứng dụng lý tưởng |
|---|---|---|---|
Cắt đôi phẳng | Rất kém | Vô cùng | Thép cứng, gang, đồng thau |
Kẻ khốn nạn cắt đơn | Vừa phải | Trung bình | Mài sắc chung, mài nhôm nhẹ |
Răng Cong (Vixen) | Xuất sắc | Rất thấp | Gia công nhôm khối lượng lớn, định hình chì |
Ngay cả với các biện pháp phòng ngừa tuyệt vời, tình trạng tắc nghẽn thỉnh thoảng vẫn xảy ra. đúng cách Làm sạch giũa thép đòi hỏi các công cụ cụ thể và kỹ thuật có tính kỷ luật cao. Bạn phải luôn bảo vệ các cạnh thép có hàm lượng carbon cao.
Đầu tiên, hãy nắm vững ứng dụng thẻ tập tin. Thẻ giũa là một chiếc bàn chải chuyên dụng có lông dây ngắn và cứng. Bạn phải chải răng thật song song với đường cắt của răng. Việc quét theo hướng này đẩy các mảnh vụn ra khỏi thực quản một cách hiệu quả. Đánh răng ngẫu nhiên hoặc theo đường chéo trên răng không mang lại hiệu quả gì. Nó chỉ đơn giản là làm mờ các cạnh sắc nét theo thời gian.
Để tháo ghim chính xác, bạn cần có các công cụ bằng kim loại mềm. Sử dụng dụng cụ ghi điểm bằng đồng, cuốc bằng đồng hoặc vỏ hộp mực bằng đồng thau dẹt. Đẩy từng chốt nhôm cứng đầu, hàn vi mô ra ngoài. Đồng thau mềm hơn thép cứng. Nó sẽ đánh bật nhôm mà không làm trầy xước dụng cụ của bạn.
Bạn phải tránh những rủi ro triển khai nghiêm trọng ở đây. Không bao giờ sử dụng cuốc, dùi, tua vít hoặc bánh xe bằng thép cứng. Những dụng cụ cứng này sẽ làm tròn các cạnh cắt siêu nhỏ ngay lập tức. Chúng làm hỏng hình học cắt vĩnh viễn. Bánh xe chạy bằng điện có thể trông sạch sẽ nhưng nó sẽ làm mất đi tính hiệu quả của dụng cụ.
Trong những trường hợp hiếm gặp, nghiêm trọng, dung môi hóa học sẽ giúp ích. Các dung dịch ăn da nhẹ như dung dịch kiềm có thể hòa tan nhôm ra khỏi các rãnh thép. Tuy nhiên, bạn phải tiến hành hết sức thận trọng. Các quy trình an toàn nghiêm ngặt và PPE là bắt buộc. Nếu sau đó bạn không trung hòa axit và bôi dầu vào thép, bạn có nguy cơ bị giòn do hydro. Dụng cụ sẽ trở nên giòn và rỉ sét nhanh chóng.
Bạn cần các bước có thể thực hiện được để triển khai các chiến lược này trong toàn bộ hội thảo của mình. Tính nhất quán thúc đẩy chất lượng hoàn thiện cao. Thực hiện theo các quy trình tiêu chuẩn hóa này để bảo vệ hàng tồn kho của bạn.
Kiểm tra công cụ hiện tại: Hãy tiến hành kiểm tra kỹ lưỡng tại xưởng ngay hôm nay. Tách riêng tất cả các dụng cụ cầm tay bằng kim loại màu và kim loại màu. Sử dụng dụng cụ trên thép sau khi chạm vào nhôm sẽ gây ô nhiễm chéo. Nó dẫn đến sự hao mòn nhanh chóng và không thể phục hồi. Chúng tôi khuyên bạn nên mã hóa màu cho tay cầm của mình để tránh tình cờ trộn lẫn.
Triển khai SOP phòng ngừa: Cập nhật ngay quy trình vận hành tiêu chuẩn của bạn. Đánh phấn hoặc đánh bóng là một bước bắt buộc trước khi bắt đầu chế tạo nhôm. Đào tạo chuyên sâu người vận hành của bạn về kỹ thuật hành trình nâng và trả lại. Trí nhớ cơ là cách bảo vệ tốt nhất của bạn chống lại sự hao mòn.
Logic mua sắm: Khuyên người quản lý mua hàng của bạn thay đổi thói quen mua hàng của họ. Chuyển đổi khỏi việc mua nhiều gói chung cho toàn bộ cửa hàng. Đầu tư vốn có mục tiêu vào các mô hình răng cong chuyên dụng cho các trạm xử lý ép đùn nhôm hoặc kim loại tấm. Lợi tức đầu tư xuất hiện nhanh chóng thông qua việc giảm đáng kể số giờ lao động.
Dũa kim loại bị tắc trên nhôm là một phản ứng vật lý tự nhiên, có thể dự đoán được. Đây không phải là lỗi sản xuất của chính công cụ đó. Kim loại dẻo hàn tự nhiên với thép dưới ma sát và nhiệt độ cao. Hiểu được thực tế luyện kim này cho phép bạn điều chỉnh cách tiếp cận của mình. Việc chuyển sang hình học của công cụ làm sạch chip thích hợp sẽ giải quyết được vấn đề gốc vĩnh viễn.
Thực thi bảo trì phòng ngừa nghiêm ngặt giúp hoạt động của bạn trơn tru. Những thói quen đơn giản như đánh phấn và kỹ thuật vẽ thích hợp sẽ ngăn ngừa trầy xước bề mặt sâu. Những bước chủ động này giúp loại bỏ thời gian lao động lãng phí dành cho việc sửa chữa các lớp hoàn thiện bị hư hỏng. Hãy đối xử với các dụng cụ cầm tay thủ công của bạn một cách tôn trọng giống như máy móc chạy bằng điện của bạn. Ứng dụng thích hợp đảm bảo chúng sẽ mang lại lớp hoàn thiện mịn màng, đáng tin cậy trong nhiều năm tới.
Đáp: Không. Bánh xe dây thép trợ lực sẽ làm cùn các cạnh cắt cực nhỏ của răng giũa, làm mất hiệu quả của dụng cụ. Luôn sử dụng thẻ tập tin thủ công.
Trả lời: Phấn hoạt động như một chất giải phóng khô. Bằng cách trám bột phấn vào chân răng giũa, các kim loại mềm như nhôm sẽ không bị kẹt vào các rãnh và dính vào thép.
Trả lời: Các tệp tiêu chuẩn thường có mẫu cắt đôi (nở chéo) để giữ các chip mềm. Dũa nhôm sử dụng hình học răng cong, đơn hướng hoặc cắt sâu chuyên dụng được thiết kế để liên tục đẩy ra các mảnh vụn dẻo, liên tục.


