
- Tất cả
- Tên sản phẩm
- Từ khóa
- Mô hình sản phẩm
- Tóm tắt sản phẩm
- Mô tả sản phẩm
- Tìm kiếm toàn văn bản


Số Duyệt:0 CỦA:trang web biên tập đăng: 2026-09-15 Nguồn:Site


Trong kỹ thuật chính xác và đảm bảo chất lượng (QA), việc sử dụng các công cụ đo lường không được hiệu chuẩn sẽ gây ra rủi ro vận hành nghiêm trọng. Ngay cả một sai lệch vi mô cũng có thể ảnh hưởng đến tính toàn vẹn của sản phẩm. Việc giải quyết những khác biệt ban đầu này không chỉ đơn thuần là một giải pháp kỹ thuật. Nó thiết lập một đường cơ sở cần thiết cho các quy trình sản xuất tuân thủ, đáng tin cậy. Khi người vận hành bỏ qua các hàm bị lệch, họ có nguy cơ đưa các bộ phận không đạt tiêu chuẩn xuống dây chuyền sản xuất. Hướng dẫn này phác thảo chính xác cách bạn có thể quản lý những thách thức hiệu chỉnh này. Chúng tôi sẽ đề cập đến việc xác định các sai lệch ban đầu một cách trực quan. Bạn sẽ học cách áp dụng các công thức hiệu chỉnh một cách hiệu quả trong các hoạt động hàng ngày. Cuối cùng, chúng tôi khám phá cách xác định khi nào dụng cụ cũ cần thay thế hoặc tiêu chuẩn hóa. Việc nắm vững các bước này sẽ đảm bảo các giao thức đo lường của bạn luôn chính xác, có thể lặp lại và có độ tin cậy sâu sắc.
Chi phí do thiếu chính xác: Lỗi 0 không được sửa sẽ dẫn đến lỗi QA phức tạp và sản xuất không đúng thông số kỹ thuật.
Giao thức nhận dạng: Việc xác định sai số 0 dương so với âm yêu cầu kiểm tra trực quan được tiêu chuẩn hóa đối với thang đo chính và thang đo vernier.
Logic hiệu chỉnh: Các phép đo chính xác dựa vào việc tuân thủ nghiêm ngặt công thức: Số đọc đúng = Số đọc được đo - (Lỗi bằng 0).
Quyết định về dụng cụ: Lỗi cơ học không xảy ra liên tục là một dấu hiệu quan trọng cho thấy cơ sở phải đánh giá việc sửa chữa các dụng cụ hiện có so với việc nâng cấp lên các giải pháp thay thế kỹ thuật số, tự động hiệu chỉnh.
Các sai lệch micro-milimet nhanh chóng dẫn đến các khiếm khuyết ở cấp độ vĩ mô. Bạn có thể đo sai một bộ phận quan trọng của động cơ một cách không chính xác. Sai lầm duy nhất này thường dẫn đến việc từ chối hoàn toàn một phần. Nó cũng có thể gây ra lỗi kiểm tra tuân thủ nghiêm trọng trong quá trình kiểm tra chất lượng. Sản xuất hiện đại không còn chỗ cho những kích thước mơ hồ. Khi các nhóm không xác minh được đường cơ sở của mình, toàn bộ lô sản xuất sẽ phải đối mặt với việc loại bỏ tốn kém.
Thực tế cơ học thường xuyên đưa ra những vấn đề liên kết này theo thời gian. Sự mòn hàm xảy ra một cách tự nhiên thông qua việc sử dụng lặp đi lặp lại hàng ngày trên các vật liệu cứng. Sự dao động nhiệt độ môi trường cũng khiến các thành phần kim loại giãn nở hoặc co lại. Điều kiện bảo quản không đúng cách sẽ làm hỏng thêm các cơ chế trượt mỏng manh. Việc đánh rơi thiết bị dù chỉ một lần có thể làm lệch vĩnh viễn các mặt đo. Người vận hành phải hiểu những lỗ hổng vật lý này.
Các giao thức đo lường đáng tin cậy yêu cầu các tiêu chí thành công nghiêm ngặt. Đầu tiên, bạn cần có độ lặp lại cao giữa các ca và người dùng khác nhau. Thứ hai, các phép đo của bạn phải duy trì khả năng truy xuất nguồn gốc theo các tiêu chuẩn ngành được chấp nhận. Thứ ba, tính nhất quán của người vận hành vẫn rất quan trọng để đảm bảo chất lượng tổng thể. Chúng ta phải đào tạo các đội để xử lý các công cụ một cách thống nhất. Họ nên tác dụng cùng một lực và đọc thang đo từ cùng một góc. Việc tiêu chuẩn hóa các yếu tố con người này sẽ giảm thiểu những sai lệch về chiều không mong muốn.
Trước khi kiểm tra bất cứ điều gì, bạn phải chuẩn hóa thói quen kiểm tra trước của mình. Việc bỏ qua các bước chuẩn bị này thường tạo ra kết quả sai. Dụng cụ chính xác đòi hỏi một môi trường được kiểm soát để đánh giá chính xác. Bạn nên thực hiện các bước bắt buộc sau đây trước mỗi ca làm việc.
Lau sạch các mặt đo bằng vải không có xơ.
Loại bỏ dầu còn sót lại, chất làm mát hoặc bụi kim loại.
Đóng hàm nhẹ nhàng bằng cách sử dụng bánh xe ngón tay cái.
Áp dụng áp suất đóng chính xác mà không ép kim loại lại với nhau.
Khóa nhẹ thiết bị nếu cần để kiểm tra trực quan.
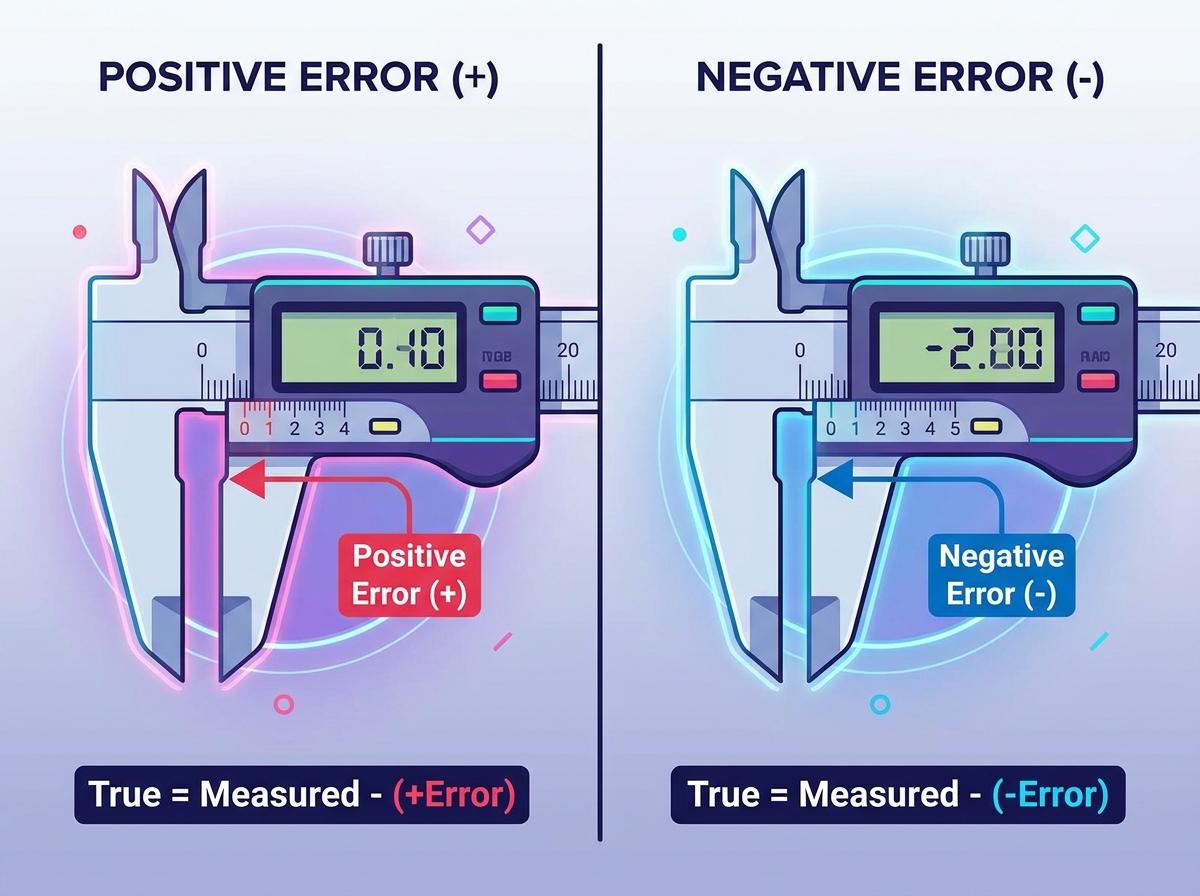
Độ lệch tích cực xảy ra trong điều kiện thị giác cụ thể. Bạn sẽ nhận thấy điểm 0 trên thang trượt nằm ở bên phải số 0 của thang đo chính. Điều này có nghĩa là thiết bị sẽ đọc giá trị lớn hơn 0 khi các hàm được đóng hoàn toàn. Nếu bạn bỏ qua điều này, mọi phép đo tiếp theo sẽ bị tăng cao một cách giả tạo.
Ngược lại, độ lệch âm thể hiện một dấu hiệu trực quan khác. Điểm 0 trên thang trượt nằm hơi về bên trái của điểm 0 của thang đo chính. Điều này cho biết thiết bị sẽ đọc dưới 0 khi đóng hoàn toàn. Không nắm bắt được điều này sẽ dẫn đến việc liên tục đánh giá thấp kích thước thực của phôi gia công của bạn.
Khi định lượng độ lệch chính xác này, hãy dựa vào các dấu hiệu cụ thể của thang đo hệ mét thước cặp vernier . Nhìn kỹ vào các bộ phận. Tìm dấu chính xác trên thang trượt căn chỉnh hoàn hảo với dấu trên thang đo chính. Nhân số phân chia cụ thể này với số lượng nhỏ nhất của công cụ. Tính toán này cung cấp cho bạn giá trị số chính xác của độ lệch.
Kết quả chính xác phụ thuộc hoàn toàn vào việc áp dụng công thức phổ quát. Bạn phải ghi nhớ và áp dụng phương trình sau: Đọc đúng = Đọc đo được - (Lỗi 0). Bạn luôn trừ đi độ lệch cơ bản. Tuy nhiên, bạn phải bao gồm dấu hiệu toán học của nó (dương hoặc âm) trong quá trình tính toán. Quy tắc đơn giản này ngăn ngừa các lỗi gia công thảm khốc.
Hãy để chúng tôi thực hiện phép toán cho một kịch bản tích cực. Giả sử thiết bị của bạn hiển thị độ lệch +0,02 mm khi ở trạng thái nghỉ. Bạn đo một thanh thép ở mức 15,05 mm. Bạn trừ giá trị dương để tránh đánh giá quá cao. Phép toán như sau: 15,05 mm - (+0,02 mm) = 15,03 mm. Kích thước thật của bạn là 15,03 mm.
Bây giờ hãy xem xét một kịch bản tiêu cực. Hãy tưởng tượng dụng cụ có độ lệch -0,03 mm. Bạn đo thành phần khác ở mức 20,10 mm. Bạn trừ đi giá trị âm. Trừ một số âm một cách hiệu quả có nghĩa là bạn đang cộng nó. Điều này ngăn ngừa sự đánh giá thấp. Phép toán là: 20,10 mm - (-0,03 mm) = 20,13 mm. Chúng tôi đã khắc phục thành công thâm hụt tiềm ẩn.
Đào tạo người vận hành đóng vai trò là biện pháp bảo vệ cuối cùng chống lại dữ liệu xấu. Bạn phải kết nối trực tiếp phép toán hiệu chỉnh này với các nguyên tắc cơ bản về cách đọc thước cặp . Các học viên ban đầu thường gặp khó khăn. Đôi khi họ thêm vào khi họ nên trừ đi. Đôi khi họ bù đắp gấp đôi vì bị nhầm lẫn bởi các dấu hiệu tiêu cực. Thực hành thường xuyên sẽ xây dựng sự tự tin. Khi người vận hành thành thạo việc xác định sai số 0 của thước cặp vernier , họ sẽ bảo vệ toàn bộ dây chuyền sản xuất khỏi phế liệu tốn kém.
Kịch bản | Trạng thái cơ sở ban đầu | Đọc thành phần thô | Công thức ứng dụng | Kích thước thực cuối cùng |
|---|---|---|---|---|
Lỗi tích cực | +0,04mm | 50,20mm | 50,20 - (+0,04) | 50,16mm |
Lỗi tiêu cực | -0,02 mm | 12,50 mm | 12,50 - (-0,02) | 12,52 mm |
Hiệu chuẩn hoàn hảo | 0,00mm | 35,15mm | 35,15 - (0,00) | 35,15mm |
Việc đánh giá tuổi thọ của công cụ đòi hỏi sự trung thực đến mức tàn nhẫn từ người quản lý QA. Các chỉnh sửa toán học thủ công hoạt động hoàn hảo cho các lần kiểm tra không thường xuyên. Tuy nhiên, chúng trở nên quá rủi ro đối với dây chuyền sản xuất khối lượng lớn. Khi người vận hành đo hàng trăm bộ phận mỗi ngày, tinh thần sẽ mệt mỏi. Một người thợ máy mệt mỏi cuối cùng sẽ tính toán sai một điều chỉnh âm. Khi việc chỉnh sửa đường cơ sở thủ công tiêu tốn quá nhiều thời gian, bạn sẽ vượt qua ngưỡng cần phải nâng cấp.
Việc đánh giá các mô hình truyền thống và kỹ thuật số liên quan đến nhiều khía cạnh. Các tính năng tác động trực tiếp đến kết quả của bạn. Các mô hình kỹ thuật số cung cấp khả năng về 0 ngay lập tức. Bạn nhấn một nút và màn hình sẽ hiệu chỉnh ngay lập tức. Các công cụ truyền thống buộc bạn phải thực hiện các phép sửa toán thủ công mỗi lần. Các công cụ kỹ thuật số loại bỏ hoàn toàn lỗi tính toán của con người.
Khả năng mở rộng rất ủng hộ các thiết bị hiện đại. Xem xét tốc độ đo lường qua quá trình thử nghiệm hàng loạt lớn. Màn hình kỹ thuật số cung cấp kết quả đọc ngay lập tức. Cân truyền thống yêu cầu căn chỉnh trực quan cẩn thận dưới ánh sáng tốt. Khi đánh giá sự tuân thủ, các công cụ hiện đại sẽ dễ dàng giành chiến thắng. Khả năng ghi dữ liệu cho phép xuất trực tiếp sang phần mềm QA. Điều này tạo ra một đường dẫn giấy tờ hoàn hảo cho việc báo cáo ISO. Ghi nhật ký truyền thống dựa vào ghi chú viết tay.
Sử dụng logic danh sách rút gọn rõ ràng khi lựa chọn công cụ thay thế. Tìm kiếm xếp hạng IP67 để đảm bảo khả năng chống bụi và làm mát trên các sàn nhà xưởng khắc nghiệt. Yêu cầu chứng nhận hiệu chuẩn được chứng nhận từ nhà sản xuất. Đánh giá thời lượng pin và các cổng xuất dữ liệu. Đừng chỉ mua lựa chọn rẻ nhất. Đầu tư vào thiết bị phù hợp với các mối nguy môi trường cụ thể của bạn.
Hạng mục đánh giá | Dụng cụ thủ công truyền thống | Dụng cụ đo lường kỹ thuật số |
|---|---|---|
Phương pháp Zeroing | Ứng dụng công thức toán học thủ công | Nút hiệu chỉnh điện tử một chạm |
Tốc độ kiểm tra hàng loạt | Chậm; yêu cầu căn chỉnh và tính toán trực quan | Nhanh; đọc trực quan ngay lập tức trên màn hình |
Tuân thủ & ghi nhật ký | Viết tay bằng tay; nguy cơ lỗi phiên mã cao | Xuất dữ liệu tự động; truy xuất nguồn gốc ISO liền mạch |
Độ bền môi trường | Cực kỳ cao; không có thiết bị điện tử nào bị hỏng | Yêu cầu xếp hạng IP67 để bảo vệ chất làm mát/bụi |
Thực tế thực hiện thường liên quan đến việc đấu tranh với bản chất con người. Giải quyết khó khăn trong việc thực thi kiểm tra thủ công vẫn là trở ngại lớn nhất của bạn. Các nhà khai thác vội vã bắt đầu ca làm việc của họ. Họ thường bỏ qua việc xác minh đường cơ sở của mình để tiết kiệm thời gian. Bạn phải tích hợp những hoạt động kiểm tra này một cách suôn sẻ vào quy trình làm việc hàng ngày. Làm cho quá trình xác minh trở nên dễ dàng nhất có thể.
Giảm thiểu rủi ro yêu cầu xác nhận bên ngoài. Chúng tôi đặc biệt khuyến nghị các giao thức hiệu chuẩn định kỳ của bên thứ ba. Các nhóm nội bộ có thể phát triển các điểm mù. Phòng thí nghiệm đo lường bên ngoài xác minh rằng các kiểm tra nội bộ của bạn vẫn chính xác. Họ cung cấp các khối đo chính và cấp giấy chứng nhận chính thức. Việc kiểm tra bên ngoài này giữ cho các tiêu chuẩn nội bộ của bạn trở nên trung thực và nghiêm ngặt.
Việc áp dụng và đào tạo quyết định sự thành công lâu dài của bạn. Phác thảo một danh sách kiểm tra đào tạo đơn giản, có thể kiểm chứng dành cho thợ máy mới. Đảm bảo các quy trình vận hành tiêu chuẩn (SOP) được tuân thủ mà không có sai lệch. Danh sách kiểm tra tốt ngăn chặn những thói quen xấu hình thành.
Cung cấp các khối đo chính chuyên dụng tại mỗi trạm làm việc.
Yêu cầu xác minh cơ bản bằng văn bản trước khi ca sáng bắt đầu.
Yêu cầu kiểm tra lần thứ hai sau khi làm rơi hoặc va đập thiết bị.
Ghi lại tất cả các sai lệch đáng kể vào cơ sở dữ liệu bảo trì chung.
Kiểm tra kỹ thuật vận hành hàng tháng để đảm bảo áp suất đóng thích hợp.
Kiểm tra độ lệch cơ sở ban đầu vẫn là một bước không thể thương lượng trong kiểm soát chất lượng chính xác. Việc bỏ qua bước kiểm tra trực quan quan trọng này sẽ ảnh hưởng đến toàn bộ lô sản xuất của bạn. Ngay cả những cơ sở sản xuất tiên tiến nhất cũng dựa trên những nguyên tắc đo lường cơ bản này.
Bạn phải nắm lấy một ma trận quyết định nghiêm ngặt. Đào tạo nhân viên của bạn một cách chuyên sâu để tính toán và sửa chữa những khác biệt nhỏ một cách chính xác. Tuy nhiên, bạn cũng phải thay thế một cách có hệ thống các dụng cụ bị mài mòn cơ học nghiêm trọng. Hàm sai lệch dai dẳng gây ra những rủi ro vận hành không thể chấp nhận được. Nâng cấp lên các giải pháp kỹ thuật số hiện đại thường chứng tỏ sự an toàn hơn đối với môi trường có khối lượng lớn.
Hãy hành động ngay lập tức. Kiểm tra các công cụ đo lường QA hiện tại của bạn ngay hôm nay. Thiết lập chính sách xác minh trước khi đo lường hàng ngày được tiêu chuẩn hóa trong tất cả các ca làm việc. Cam kết của bạn đối với những lần kiểm tra cơ bản này đảm bảo tính toàn vẹn của sản phẩm lâu dài và niềm tin vững chắc của khách hàng.
A: Hao mòn cơ học là nguyên nhân chính. Trượt lặp đi lặp lại làm mòn hàm kim loại. Khi thả rơi thiết bị, các mặt đo sẽ bị lệch ngay lập tức. Ngoài ra, việc siết quá chặt vít khóa thường xuyên làm cong cỗ xe trượt mỏng manh, gây ra sự dịch chuyển đường cơ sở vĩnh viễn.
Đáp: Bạn có thể áp dụng các công thức hiệu chỉnh toán học để điều chỉnh số đọc cuối cùng của mình. Tuy nhiên, việc sửa chữa vật lý dụng cụ đòi hỏi phải mài lại hàm một cách chuyên nghiệp. Quá trình gia công này tốn kém và hiếm khi tiết kiệm chi phí so với việc chỉ mua một bộ phận thay thế.
Đáp: Tần suất phụ thuộc nhiều vào khối lượng sử dụng. Chúng tôi khuyên bạn nên xác minh hàng ngày đối với khối đo trước khi mỗi ca bắt đầu. Các ngành công nghiệp có độ chính xác cao cũng nên yêu cầu hiệu chuẩn chính thức, được ghi chép bởi phòng thí nghiệm bên thứ ba được chứng nhận ít nhất một lần mỗi năm.
Trả lời: Không. Mặc dù thước cặp kỹ thuật số có nút hiệu chỉnh thuận tiện nhưng hiện tượng mòn hàm vật lý vẫn xảy ra. Nếu các hàm không đóng song song thì số 0 điện tử không có ý nghĩa gì. Bạn vẫn yêu cầu xác minh vật lý định kỳ bằng cách sử dụng các khối đo chính để đảm bảo độ chính xác thực sự.


