
- Tất cả
- Tên sản phẩm
- Từ khóa
- Mô hình sản phẩm
- Tóm tắt sản phẩm
- Mô tả sản phẩm
- Tìm kiếm toàn văn bản


Số Duyệt:0 CỦA:trang web biên tập đăng: 2026-10-22 Nguồn:Site


Việc chọn sai răng trên mỗi inch sẽ làm hỏng dự án chế biến gỗ nhanh chóng. Nó trực tiếp dẫn đến hiện tượng rách gỗ nghiêm trọng, lưỡi dao bị ràng buộc và lãng phí sức lực. Đối với các chuyên gia và những người có sở thích nghiêm túc, việc kết hợp số lượng răng và hình dạng với thớ gỗ vẫn là một quyết định quan trọng trước khi mua. Người mua thường gặp khó khăn trong việc cân bằng giữa tốc độ cắt tuyệt đối và chất lượng hoàn thiện cuối cùng. Họ nhìn chằm chằm vào các bức tường dụng cụ, hoàn toàn không biết cách đánh giá một chiếc cưa mới một cách chính xác. Lựa chọn một cách mù quáng thường có nghĩa là phải đối mặt với những góc cạnh bị hủy hoại hoặc khối lượng công việc mệt mỏi ở băng ghế dự bị.
Chúng ta sẽ khám phá các vết cắt khác nhau yêu cầu cấu hình răng cụ thể như thế nào. Bạn sẽ học cách điều hướng các thông số kỹ thuật này một cách tự tin. Bài viết này cung cấp một khuôn khổ toàn diện, dựa trên bằng chứng để lựa chọn TPI chính xác cần thiết cho các đường cắt ngang, vết cắt và mật độ gỗ cụ thể. Sau đó, bạn có thể đảm bảo quyết định mua hàng chính xác, tự tin mọi lúc.
Vết cắt (có thớ) cần ít răng hơn (thường là 4–7 TPI) với các rãnh sâu để đục mạnh chất thải và ngăn ngừa tắc nghẽn.
Các đường cắt ngang (ngang thớ gỗ) yêu cầu số lượng răng cao hơn (thường là 8–12 TPI) có hình dạng giống như dao để cắt các thớ gỗ một cách sạch sẽ và giảm thiểu hiện tượng rách.
Độ dày vật liệu quy định TPI tối thiểu: Tuân theo 'Quy tắc ba'—đảm bảo ít nhất ba răng ăn khớp với độ dày của gỗ tại bất kỳ thời điểm nào để tránh bị vướng.
Gỗ cứng so với Gỗ mềm: Gỗ cứng thường được hưởng lợi từ TPI cao hơn một chút trong phạm vi được khuyến nghị để duy trì khả năng kiểm soát và giảm sự phân mảnh của sợi.
Nhiều răng hơn không chỉ đơn giản có nghĩa là vết cắt 'tốt hơn'. Nhiều người mới bắt đầu đưa ra giả định không chính xác này. Họ mua lưỡi răng tốt nhất hiện có. Sau đó, họ thắc mắc tại sao dụng cụ của họ lại dừng ở nửa tấm ván. cưa tay TPI trực tiếp kiểm soát kích thước của thực quản. Thực quản là khoảng trống giữa mỗi răng. Không gian này đóng vai trò bắt buộc trong việc loại bỏ mùn cưa.
Bạn phải đánh giá khả năng thực quản trước khi cắt. TPI thấp tương đương với thực quản lớn. Bạn cần có những cái thực quản lớn để làm sạch những mảnh vụn dài và dai. Những mảnh vụn này tạo ra nhanh chóng trong quá trình cắt xén. TPI cao tương đương với thực quản nhỏ. Những chiếc thực quản nhỏ rất lý tưởng để mang đi bụi mịn. Bạn tạo ra bụi mịn này trong quá trình cắt ngang chính xác.
Mọi người thợ mộc đều phải đối mặt với sự đánh đổi giữa tốc độ và độ êm ái không đổi. TPI thấp hơn sẽ cắt giảm nhanh hơn đáng kể. Nó loại bỏ vật liệu theo khối lớn. Tuy nhiên, nó để lại một bề mặt cứng hơn phía sau. Bạn sẽ cần bào hoặc chà nhám sau khi cắt nhiều hơn để sửa chữa nó. Ngược lại, TPI cao hơn mang lại lớp sơn hoàn thiện mượt mà hơn nhiều. Răng nhỏ hơn để lại ít vết trầy xước mạnh hơn. Nhược điểm là tăng thời gian và gắng sức. Bạn phải đẩy lưỡi dao nhiều lần hơn để đạt được độ sâu tương tự.
Bảng 1: Kết quả về cấu hình và hiệu suất TPI
Phạm vi TPI | Kích thước thực quản | Tốc độ cắt | Chất lượng hoàn thiện bề mặt | Ứng dụng chính |
|---|---|---|---|---|
4 - 7 TPI | Lớn / Sâu | Rất nhanh | Thô ráp / Mảnh vụn | Xé, định cỡ thô |
8 - 11 TPI | Trung bình | Vừa phải | Sạch/Mịn | Cắt ngang chung |
12 - 16+ TPI | Nhỏ/Nông | Chậm | Rất đẹp/ Hoàn hảo | Nghề mộc, ván lạng |
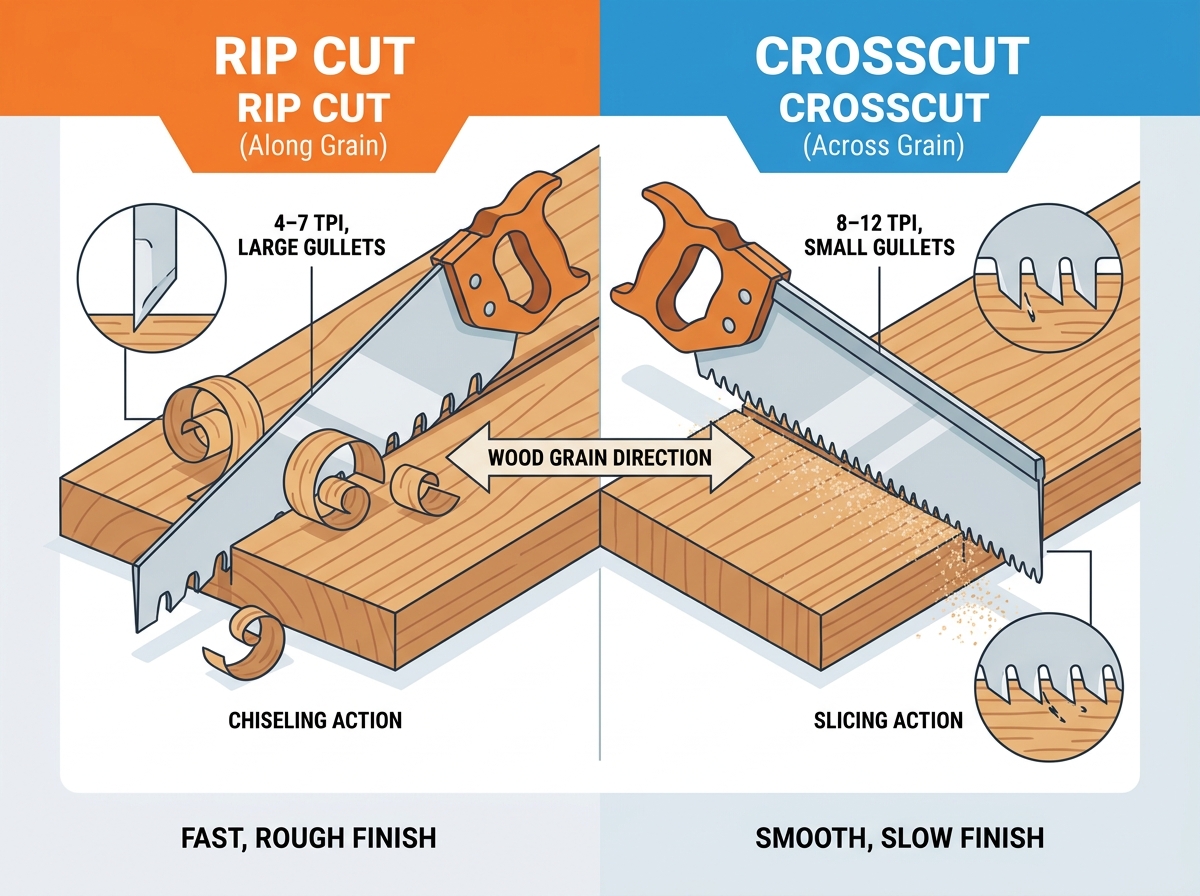
Số lượng răng chỉ nói lên một nửa câu chuyện. Không thể đánh giá TPI nếu không hiểu hình dạng răng của các loại cưa cầm tay khác nhau . Hình dạng răng quyết định cách lưỡi dao tương tác với các sợi gỗ. Hãy nghĩ về thớ gỗ giống như một bó ống hút chặt chẽ. Cắt song song với ống hút đòi hỏi một cách tiếp cận khác với việc cắt ngang chúng.
Cưa xẻ cắt song song với thớ gỗ. Các nhà sản xuất giũa thẳng những chiếc răng này. Chúng tôi gọi đây là góc bọ chét 0 độ. Mặt trước của mỗi chiếc răng nằm hoàn toàn bằng phẳng.
Tác dụng: Mỗi chiếc răng hoạt động như một chiếc đục nhỏ. Nó cày thẳng qua thớ gỗ.
Mảnh vụn: Nó bong ra những dải gỗ dài và xoăn. Những cái thực quản sâu sẽ mang những dải ruy băng này đi.
Ứng dụng: Chúng hoạt động tốt nhất để định cỡ gỗ thô dọc theo thớ gỗ. Không sử dụng chúng trên toàn bộ hạt, nếu không bạn sẽ làm rách các sợi nghiêm trọng.
Lưỡi cưa cắt ngang cắt vuông góc với thớ gỗ. Các nhà sản xuất giũa những chiếc răng này theo một góc xen kẽ. Chúng tôi gọi đây là bọ chét 15–20 độ. Điều này tạo ra một góc xiên sắc nét ở các cạnh xen kẽ của lưỡi dao.
Tác dụng: Các răng đóng vai trò như những con dao xen kẽ. Họ ghi điểm và cắt đứt các sợi ngang một cách sạch sẽ.
Mảnh vụn: Chúng tạo ra mùn cưa dạng hạt mịn. Các thực quản nhỏ hơn xử lý bụi này một cách hoàn hảo.
Ứng dụng: Chúng hoạt động tốt nhất cho thớt có chiều dài. Chúng để lại những mảnh vụn tối thiểu ở phía thoát của vết cắt.
Việc lựa chọn số lượng răng chính xác đòi hỏi một cách tiếp cận có hệ thống. Bạn phải kết hợp sự hung hãn của lưỡi dao với nhiệm vụ cụ thể của mình. Chúng ta có thể chia nhỏ các lựa chọn này theo hướng cắt và độ hoàn thiện mong muốn.
Việc xẻ gỗ đòi hỏi nỗ lực thể chất đáng kể. Lưỡi dao di chuyển dọc theo toàn bộ chiều dài của tấm ván. Bạn muốn tối đa hóa tốc độ mà không mất quyền kiểm soát đường theo dõi.
4–5 TPI: Phạm vi này cung cấp khả năng loại bỏ hàng tồn kho nhanh chóng và mạnh mẽ. Sử dụng nó cho gỗ thô dày. Nó dễ dàng xử lý độ dày 2 inch hoặc lớn hơn. Bạn sẽ tiết kiệm được rất nhiều thời gian, mặc dù sau này các cạnh sẽ cần được nối.
6–7 TPI: Đây là cấu hình kích thước rip tiêu chuẩn. Nó cung cấp một sự cân bằng tuyệt vời về tốc độ và nỗ lực có thể quản lý được. Nó hoạt động hoàn hảo cho cổ phiếu 4/4 đến 8/4 (1 inch đến 2 inch). Hầu hết các thợ mộc truyền thống thích 7 TPI cho công việc xé hàng ngày của họ.
Crosscutting tập trung nhiều vào việc hoàn thiện bề mặt. Một đường cắt ngang rách rưới trông thật khủng khiếp. Nó cũng làm hỏng đồ mộc chặt chẽ. Bạn phải chọn số lượng răng có khả năng cắt sợi một cách nhẹ nhàng.
7–8 TPI: Phạm vi này xử lý việc cắt ngang thô. Thợ mộc sử dụng nó để đóng khung gỗ. Chất lượng hoàn thiện không thành vấn đề ở đây. Tốc độ vẫn là mục tiêu chính khi đóng khung tường.
9–11 TPI: Đây là điểm phù hợp cho chế biến gỗ đa năng. Nó tạo ra những vết cắt rõ ràng trên các loại gỗ cứng tiêu chuẩn như gỗ sồi và gỗ phong. Bạn sẽ thấy vết rách rất nhỏ. Nó cân bằng tốc độ và sự gọn gàng đẹp mắt.
12–14+ TPI: Bạn cần loại này cho đồ mộc tinh xảo, ván lạng và đồ trang trí tinh xảo. Những ứng dụng này không yêu cầu phải xé bỏ. Bạn sẽ thường thấy số lượng cao này ở các loại cưa sau và cưa đuôi én chuyên dụng.
Mật độ gỗ ảnh hưởng lớn đến hiệu suất của lưỡi dao. Thang đo độ cứng Janka đo lường khả năng chống lại sự móp méo và mài mòn của các loại gỗ. Pine có xếp hạng Janka rất thấp. Hickory sở hữu chỉ số Janka rất cao. Khi cắt các loại gỗ cứng dày đặc, có chỉ số janka cao, hãy nghiêng về phía cao hơn của phạm vi TPI cho vết cắt cụ thể đó. Sợi dày đặc chống cắt. Số lượng răng thấp hơn có thể cắn quá sâu. Điều này làm cho lưỡi dao bị kẹt, nhảy hoặc dừng hoàn toàn. Răng phụ phân bổ lực cắt đồng đều hơn trên gỗ cứng.
Nhiều người mới bắt đầu phải đối mặt với hạn chế về ngân sách khó chịu. Hạn chế về không gian trong bộ công cụ di động cũng đặt ra một vấn đề lớn. Mang theo nhiều dụng cụ cầm tay cỡ lớn thường hoàn toàn không thực tế. Bạn có thể tự hỏi liệu một lưỡi dao có thể làm được tất cả hay không.
Trong lịch sử, những người thợ mộc đã giải quyết vấn đề này bằng cách sử dụng thiết kế kết hợp. Việc chọn một chiếc cưa tay chế biến gỗ trong phạm vi 8–9 TPI mang lại một sự thỏa hiệp hợp lý. Các nhà sản xuất giũa những chiếc răng này với một mặt cắt ngang thoải mái. Chúng tôi gọi đây là góc nửa tia. Góc xiên ít hung hãn hơn so với dao cắt ngang chuyên dụng.
Bạn phải hiểu sự đánh đổi hiệu suất khác biệt của thiết lập kết hợp.
Nó sẽ cắt ngang sạch sẽ. Tuy nhiên, nó sẽ cắt chậm hơn so với lưỡi dao 12 TPI chuyên dụng.
Nó sẽ làm rách hạt. Tuy nhiên, nó đòi hỏi nỗ lực thể chất nhiều hơn đáng kể so với cấu hình rip 5 TPI thực sự.
Thực quản có thể bị tắc nhẹ khi bị rách dài. Bạn sẽ cần phải làm sạch lưỡi dao thường xuyên.
Chúng tôi chỉ khuyến nghị phương pháp kết hợp này cho các tình huống cụ thể. Nó hoạt động tốt để cắt khối lượng thấp. Nó cũng phục vụ như một giao dịch mua cấp nhập cảnh tuyệt vời. Bạn có thể xây dựng các kỹ năng nền tảng của mình với nó. Sau này, bạn nên đầu tư vào các công cụ rip và crosscut chuyên dụng khi dự án của bạn trở nên phức tạp hơn.
Việc bỏ qua những nguyên tắc này sẽ dẫn đến sự thất vọng ngay lập tức trong hội thảo. Cơ chế vật lý của việc cắt gỗ sẽ nhanh chóng trừng phạt những lựa chọn công cụ không chính xác. Bạn phải coi chừng ba rủi ro triển khai chính.
Sự ràng buộc xảy ra khi mùn cưa không còn nơi nào để đi. Hãy tưởng tượng sử dụng biên dạng cắt ngang 10 TPI để có vết cắt dài và dày. Bạn sẽ lấp đầy những cái thực quản nhỏ bằng mùn cưa dạng sợi ngay lập tức. Bụi bám chặt vào các thung lũng. Lưỡi dao phồng lên bên trong vết cắt. Thép nóng lên nhanh chóng. Cuối cùng, dụng cụ này liên kết hoàn toàn và ngừng chuyển động. Bạn có nguy cơ làm cong lưỡi dao nếu bạn ép nó.
Xé làm hỏng mặt sau của phôi của bạn. Hãy tưởng tượng việc sử dụng biên dạng xé toạc 5 TPI mạnh mẽ để cắt ngang trên vật liệu mỏng, giòn. Những chiếc răng đục to và phẳng sẽ bám lấy những thớ vải mỏng manh. Thay vì cắt chúng một cách gọn gàng, những chiếc răng sẽ xé toạc các sợi ra khỏi tấm ván một cách thô bạo. Điều này làm hỏng phôi ngay lập tức. Bạn không thể sửa chữa một cạnh cắt ngang bị rách nặng.
Đây là sai lầm phổ biến nhất của người mới bắt đầu. Bạn phải luôn tuân theo Quy tắc 3. Đảm bảo luôn có ít nhất ba răng vượt qua độ dày của gỗ. Việc chọn TPI thấp đến mức có ít hơn ba răng ăn khớp sẽ gây ra các vấn đề cơ học nghiêm trọng. Công cụ này sẽ nằm trên bảng. Nó sẽ rơi mạnh vào vết cắt, nảy lên và kêu lớn. Nó sẽ liên tục nhảy ra khỏi rãnh cắt, có khả năng làm hỏng bàn tay của bạn. Ví dụ, cắt một tấm ván dày 1/4 inch cần ít nhất một lưỡi dao TPI 12 để giữ ba răng ăn khớp.
Số lượng răng phù hợp sẽ biến một công việc khó chịu thành một quá trình suôn sẻ và bổ ích. Đó là quyết định được tính toán dựa trên hướng cắt, độ dày vật liệu và chất lượng hoàn thiện mong muốn. Những vết cắt rách đòi hỏi phải có những mũi đục mạnh mẽ và những vết cắt sâu. Cắt ngang yêu cầu dao cắt sắc nét và khoảng cách mịn hơn. Bạn cũng phải tôn trọng Quy tắc số 3 để ngăn chặn việc ràng buộc và nói chuyện nguy hiểm.
Để thiết lập cửa hàng dụng cụ cầm tay tiêu chuẩn, chúng tôi khuyên bạn nên sử dụng chiến lược hai dụng cụ đơn giản. Ưu tiên mua máy cưa 7 TPI Rip và máy cưa Crosscut 10 TPI. Sử dụng chúng làm cơ sở đánh giá cơ bản của bạn. Làm chủ cơ chế của họ trước tiên. Sau đó, bạn có thể tự tin chuyển sang mua máy cưa đồ mộc chuyên dụng cho những công việc phức tạp hơn.
Đáp: Có, nhưng nó sẽ rất kém hiệu quả. Những chiếc răng giống như dao và những chiếc thực quản nhỏ sẽ nhanh chóng bị tắc bởi những sợi gỗ dài. Điều này làm cho vết cắt bị chậm một cách đau đớn. Bạn sẽ tiêu tốn nhiều năng lượng thể chất hơn đáng kể và có nguy cơ khiến lưỡi dao bị kẹt bên trong vết cắt.
A: Nhìn xuống thân răng. Nếu chúng trông giống như những cái đục phẳng nằm ngang thì đó là cưa xẻ. Nếu chúng trông giống như những chiếc kim hoặc dao sắc nhọn xen kẽ nhau thì đó là một chiếc cưa cắt ngang. TPI cũng sẽ thấp hơn đáng kể trên mô hình rip.
Trả lời: Vì ván ép bao gồm các hướng thớ xen kẽ nên bạn phải coi mỗi vết cắt là một đường cắt ngang. Sử dụng máy cưa có TPI cao, lý tưởng nhất là từ 10 đến 14 TPI. Điều này giảm thiểu hiện tượng rách veneer ở cả hai mặt của vết cắt và mang lại cạnh sạch sẽ, dễ quản lý.


