
- Tất cả
- Tên sản phẩm
- Từ khóa
- Mô hình sản phẩm
- Tóm tắt sản phẩm
- Mô tả sản phẩm
- Tìm kiếm toàn văn bản


Số Duyệt:0 CỦA:trang web biên tập đăng: 2026-10-06 Nguồn:Site


Rất ít thứ có thể phá hỏng một dự án gia công kim loại nhanh hơn một công cụ bị kẹt. Bạn bóp tay cầm và mong đợi một cú búng tay sạch sẽ. Thay vào đó, bạn sẽ phải đối mặt với một chốt kim loại bị kẹt. Thông thường, bạn sẽ có một mặt bích xấu xí, biến dạng. Điều này làm hỏng khớp cấu trúc của bạn. Sự thất vọng về mặt cơ học hầu như luôn bắt nguồn từ sự không phù hợp đơn giản. Thiết lập công cụ của bạn phải hoàn toàn phù hợp với phần cứng của bạn. Việc tán đinh mù phụ thuộc rất nhiều vào các khe hở cơ học chính xác. Cơ cấu kéo bên trong phải giữ chặt chốt được lắp vào. Khi các thành phần này không thẳng hàng, tính toàn vẹn của khớp sẽ giảm xuống nhanh chóng. Sự yếu kém về cấu trúc trở thành một rủi ro lớn của dự án. Bạn chỉ đơn giản là không thể có được kết quả không thể đoán trước.
Hướng dẫn này đóng vai trò là nguồn tài nguyên kỹ thuật chính xác của bạn. Chúng tôi sẽ khám phá cách chọn thiết bị chính xác phù hợp cho dự án của bạn. Bạn sẽ tìm hiểu cơ chế đằng sau các hoạt động buộc chặt đáng tin cậy. Chúng tôi cũng đề cập đến các bước thực tế để nâng cấp thiết lập của bạn. Chúng tôi trình bày chi tiết các phương pháp khắc phục sự cố đối với các lỗi cơ học phổ biến. Cuối cùng, bạn sẽ đạt được kết quả nhất quán sau mỗi lần kéo. Bạn sẽ bảo vệ tài liệu của mình khỏi những hư hỏng không cần thiết.
Mũi được dán nhãn theo đường kính thân đinh tán nhưng được thiết kế để bám chính xác vào đường kính trục gá tương ứng.
Sử dụng mũi quá lớn khiến hàm dụng cụ bị trượt hoặc biến dạng đầu đinh tán; kích thước quá nhỏ sẽ không chấp nhận được trục gá.
Các kích thước đế quốc tiêu chuẩn (3/32", 1/8", 5/32", 3/16") ánh xạ trực tiếp tới các hệ mét tương đương (2,4 mm, 3,2 mm, 4,0 mm, 4,8 mm) để có khả năng tương thích chéo.
Việc đầu tư vào một máy tán đinh cầm tay chuyên nghiệp với đầu mũi có thể thay thế được, không cần dụng cụ và hàm Cr-Mo nhiều mảnh sẽ ngăn chặn tình trạng tắc nghẽn khi bảo trì lâu dài.
Hãy để chúng tôi phá vỡ các cơ chế cốt lõi. Bạn cần hiểu phần cứng thực sự hoạt động như thế nào. Mọi công việc buộc chặt đều yêu cầu độ chính xác tuyệt đối. Một sai lệch nhỏ về dung sai có thể gây ra những vấn đề đau đầu khi vận hành.
Bạn phải nhận ra hai thành phần chính. Chúng tương tác độc đáo trong quá trình buộc chặt.
Thân đinh tán: Phần hình ống này mở rộng ra bên ngoài. Nó tạo thành sự kết nối lâu dài giữa các tài liệu của bạn.
Trục gá: Chiếc ghim giống như chiếc đinh này nằm hoàn toàn bên trong thân máy. Nó hoạt động như một kích hoạt kích hoạt cơ học.
Công cụ của bạn kéo chốt này để làm biến dạng phần thân. Sau khi bị biến dạng, cơ thể sẽ khóa khớp một cách chắc chắn.
Dụng cụ của bạn có các hàm nhỏ bên trong. Những hàm này cắn vào chốt được lắp vào. Bạn bóp tay cầm để tạo lực kéo. Hành động này kéo chốt chắc chắn vào đe phía trước. Sau đó, đầu ghim buộc thân hình ống mở rộng ra bên ngoài. Cuối cùng, chốt sẽ đứt ra ở điểm dừng được xác định trước. Phần thân còn lại tạo ra khả năng giữ cố định, chống rung.
Phần phía trước quá khổ gây rắc rối ngay lập tức. Chúng cho phép chốt lắc lư bên trong buồng. Điều này tạo ra một lực kéo không đối xứng. Hàm dụng cụ của bạn có thể sẽ bị trượt trong quá trình vận hành. Bạn có thể làm hỏng mặt bích phần cứng vĩnh viễn. Tệ hơn nữa, chốt có thể bị gãy bên dưới bề mặt vật liệu. Lực kéo không đều sẽ làm hỏng lớp hoàn thiện thẩm mỹ. Nó cũng khiến cấu trúc khớp bị tổn hại.
Những phần có kích thước nhỏ hơn sẽ tạo ra những rào cản hoàn toàn khác nhau. Đơn giản là bạn không thể cắm chốt vào dụng cụ. Nếu bạn ép buộc, bạn có nguy cơ bị kẹt vĩnh viễn. Chốt có thể kẹt chặt bên trong trụ hàm sau khi bẻ gãy. Sau đó, bạn sẽ lãng phí hàng giờ để cố gắng giải nén nó. Xi lanh bị chặn sẽ dừng toàn bộ quy trình làm việc của bạn. Bạn phải tháo rời hoàn toàn dụng cụ để khắc phục tình trạng tắc nghẽn.
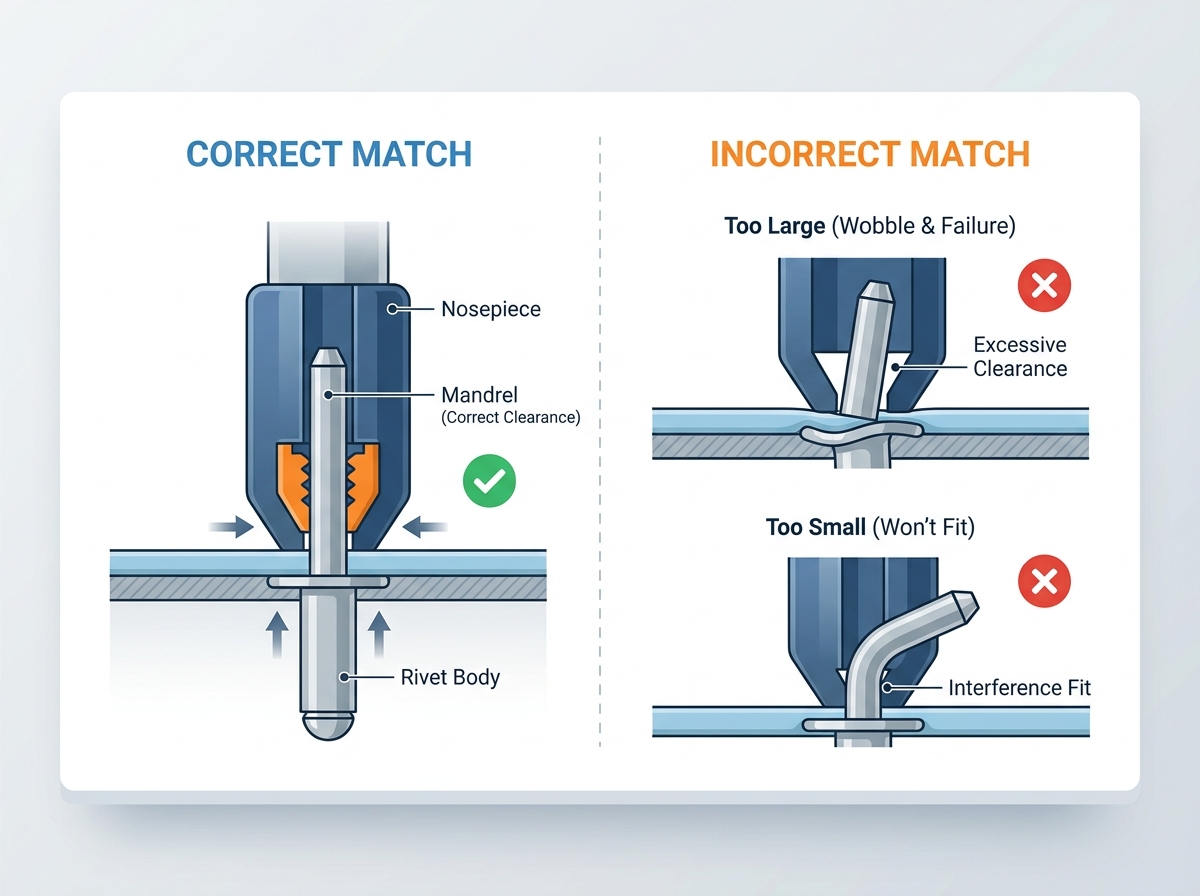
Việc chọn kích thước chính xác của đầu mũi đinh tán bằng tay phụ thuộc vào khung kích thước tiêu chuẩn. Các nhà sản xuất dán nhãn các phần phía trước này dựa trên đường kính thân xe. Tuy nhiên, những mảnh này thực sự bám chặt vào chốt bên trong. Khoảng trống phải cực kỳ chặt chẽ. Bạn phải kết hợp chúng một cách hoàn hảo để đảm bảo khớp hàm thích hợp.
Sản xuất toàn cầu dựa vào các phép đo tiêu chuẩn hóa. Kích thước hệ đo lường Anh và hệ mét có mối liên hệ chặt chẽ với nhau. Điều này đảm bảo khả năng tương thích chéo giữa các thương hiệu khác nhau. Bạn có thể dễ dàng chuyển đổi giữa phần cứng phân số và số liệu. Không bao giờ đoán kích thước. Luôn kiểm tra các thông số kỹ thuật được in trên bao bì phần cứng của bạn.
Kích thước dự án khác nhau yêu cầu kích thước phần cứng cụ thể. Xem lại các ứng dụng phổ biến này.
3/32' (2,4 mm): Tốt nhất cho các tác vụ nhẹ hoặc chính xác. Sử dụng các kích thước này cho các thiết bị điện tử mỏng manh hoặc nhựa mỏng.
1/8' (3,2 mm): Lý tưởng cho kim loại tấm và kim loại tấm tiêu chuẩn. Đây là loại ốc vít phổ biến nhất hàng ngày.
5/32' (4,0 mm): Được sử dụng trong ô tô và chế tạo vật nặng hơn. Chúng cung cấp độ bền cắt tuyệt vời cho các tấm xe.
3/16' (4,8 mm): Cần thiết cho các mối nối kết cấu nặng. Bạn thường cần các công cụ kép để gắn các mối nối này một cách hiệu quả.
1/4' (6,4 mm): Được thiết kế cho các ứng dụng thương mại cực đoan. Những ứng dụng này thường vượt quá giới hạn của các công cụ thủ công tiêu chuẩn.
Bạn cần một tài liệu tham khảo nhanh chóng cho không gian làm việc của mình. Xem lại biểu đồ dưới đây trước khi bắt đầu bất kỳ dự án nào. Nó giúp bạn xác minh thiết bị của bạn ngay lập tức.
Biểu đồ kích thước và ứng dụng đinh tán tiêu chuẩn
Kích thước phân số (Imperial) | Số liệu tương đương | Kịch bản ứng dụng điển hình |
|---|---|---|
32/3" | 2,4 mm | Thiết bị điện tử chính xác, acrylic mỏng, đồ thủ công nhẹ theo sở thích |
1/8" | 3,2 mm | Ống dẫn HVAC, tấm kim loại tiêu chuẩn, sửa chữa máng xối |
32/5" | 4,0 mm | Tấm thân ô tô, chế tạo nhôm nặng |
16/3" | 4,8 mm | Khung thép kết cấu, vách rơ-moóc, giá đỡ chịu lực |
1/4" | 6,4 mm | Lắp ráp công nghiệp, xây dựng thương mại biển |
Hiệu chuẩn thích hợp sẽ ngăn ngừa hư hỏng dụng cụ. Hãy thực hiện theo các bước chính xác sau cho mọi dự án. Việc thiết lập vội vàng sẽ trực tiếp dẫn đến hỏng hóc cơ học.
Luôn luôn đánh giá tài liệu của bạn đầu tiên. Bạn đang sử dụng nhôm, thép hay thép không gỉ? Xác nhận thông số kỹ thuật đường kính chính xác được in trên hộp. Kiểm tra phạm vi cầm cẩn thận. Tài liệu của bạn phải nằm trong phạm vi được chỉ định này. Đo lỗ khoan của bạn bằng thước cặp kỹ thuật số. Một lỗ chặt ngăn cản việc chèn thích hợp.
Bạn phải thay đổi phần mặt trước bất cứ khi nào bạn thay đổi kích thước phần cứng. Thực hiện theo quy trình tiêu chuẩn hóa này.
Bước 1: Giải phóng hoàn toàn độ căng của tay cầm. Mở dụng cụ hoàn toàn để tháo các hàm bên trong ra.
Bước 2: Sử dụng cờ lê cờ lê đi kèm. Một số công cụ hiện đại có các cạnh tháo nhanh có khía. Cẩn thận tháo phần mặt trước hiện tại. Lưu trữ nó một cách an toàn để tránh mất mát.
Bước 3: Luồn vào kích thước mục tiêu. Đảm bảo nó nằm sát vào vỏ. Nó phải được ngồi vững chắc. Các sợi chỉ lỏng lẻo sẽ bong ra hoàn toàn khi kéo ở độ căng cao. Điều này làm hỏng thân công cụ vĩnh viễn.
Biết cách sử dụng máy tán đinh cầm tay đúng cách đảm bảo thành công. Chèn pin hoàn toàn vào buồng. Áp dụng áp lực vuông góc nghiêm ngặt lên phôi của bạn. Bất kỳ sai lệch góc nào cũng làm cho chốt bị cong. Bóp tay cầm chắc chắn và đều đặn. Bạn có thể cần nhiều máy bơm để có chân dài hơn. Tiếp tục bóp cho đến khi bạn nghe thấy tiếng bật rõ ràng. Mối nối bây giờ đã an toàn.
Ngay cả những nhà chế tạo có kinh nghiệm cũng phải đối mặt với các vấn đề cơ học. Bạn phải biết cách giải quyết chúng một cách an toàn.
Các chốt thường bị kẹt khi kéo giữa. Điều này thường xảy ra do kích thước không khớp một chút. Nó cũng xảy ra khi hàm bên trong thiếu chất bôi trơn thích hợp. Bụi bẩn và mảnh kim loại tích tụ theo thời gian. Mảnh vụn này ngăn không cho hàm mở hoàn toàn. Một công cụ bị kẹt sẽ làm dừng toàn bộ năng suất ngay lập tức.
Không bao giờ cạy mạnh một chốt bị kẹt. Bạn sẽ làm hỏng xi lanh bên trong. Thay vào đó, hãy thực hiện quy trình tháo gỡ an toàn. Đầu tiên, tháo phần phía trước bằng cờ lê. Tiếp theo, cẩn thận tháo thùng vỏ bên ngoài. Rút chốt nêm bằng kìm mũi kim. Làm sạch hàm bên trong thật kỹ. Tra một giọt dầu máy nhẹ trước khi lắp lại. Điều này ngăn cản sự gắn bó trong tương lai.
Vật liệu phần cứng quyết định lực kéo của bạn. Phần cứng bằng thép không gỉ đòi hỏi áp lực rất lớn. Lực bổ sung này làm tăng tốc độ mài mòn của dụng cụ. Hàm có thể xỉn màu nhanh đến mức đáng kinh ngạc. Bạn có thể gặp phải tình trạng trượt ngay cả khi kích thước khớp hoàn hảo. Phần cứng bằng nhôm ít gây áp lực hơn cho thiết bị của bạn. Vật liệu mềm giúp kéo dài tuổi thọ của các bộ phận bên trong của bạn. Luôn kiểm tra hàm của bạn nếu tình trạng trượt xảy ra nhiều lần. Thay thế hàm xỉn màu ngay lập tức.
Các công cụ cơ bản không thành công dưới khối lượng công việc nặng. Nâng cấp thiết bị của bạn sẽ cải thiện đáng kể hiệu quả công việc. Tìm kiếm độ bền vòng đời vượt trội. Một công cụ được thiết kế tốt sẽ mang lại lợi ích nhanh chóng.
Đừng chỉ căn cứ vào quyết định mua hàng của bạn dựa trên giá ban đầu. Hãy suy nghĩ về hiệu quả công việc và độ tin cậy của cấu trúc. Việc gây nhiễu liên tục làm lãng phí thời gian lao động có giá trị. Linh kiện giá rẻ đòi hỏi phải thay thế thường xuyên. Bạn cần thiết bị được chế tạo để hoạt động liên tục.
So sánh các tính năng này khi đánh giá thiết bị mới cho cửa hàng của bạn.
Bảo quản mũi khoan & Khả năng thay đổi: Tìm kiếm nơi lưu trữ trên dụng cụ. Bạn sẽ không bao giờ bị mất những mảnh thừa của mình. Các cạnh có khía cho phép hoán đổi nhanh chóng mà không cần thêm cờ lê.
Cấu trúc hàm bên trong: Hãy tìm loại hàm thép Crom-Molypden (Cr-Mo) ba mảnh. Chúng mang lại độ bám vượt trội và tuổi thọ đặc biệt. Các lựa chọn thay thế thép carbon hai mảnh giá rẻ bị mòn nhanh chóng.
Đòn bẩy & Công thái học: Thiết kế bản lề đơn hoạt động tốt với nhôm nhẹ. Tuy nhiên, bản lề kép giúp giảm mỏi tay đáng kể. Chúng hoàn toàn bắt buộc đối với các mối nối thép dày.
Hệ thống bắt trục gá: Công việc có khối lượng lớn tạo ra nhiều chất thải sắc nhọn. Một chai thu gom pin đã qua sử dụng giúp cải thiện sự an toàn của không gian làm việc. Nó giữ cho sàn nhà của bạn hoàn toàn không có các mảnh kim loại nguy hiểm.
Đầu tư vào một chiếc máy tán đinh cầm tay chuyên nghiệp sẽ giúp loại bỏ những cơn đau đầu khi bảo trì liên tục. Bạn đạt được hiệu suất có thể dự đoán được trong mọi công việc.
Việc khớp kích thước công cụ với phần cứng của bạn vẫn là điều không thể thương lượng. Căn chỉnh phù hợp đảm bảo tính toàn vẹn của khớp cực kỳ chắc chắn. Nó cũng kéo dài đáng kể tuổi thọ hoạt động của công cụ của bạn. Sự không phù hợp gây ra những rủi ro dự án không cần thiết. Bạn làm tổn hại đến sự an toàn và tính thẩm mỹ khi bỏ qua dung sai chính xác.
Hãy dành thời gian để kiểm tra nguồn cung cấp hiện tại của bạn. Đo phần cứng của bạn bằng thước cặp chính xác. Kiểm tra sức khỏe của các bộ phận bên trong của bạn thường xuyên. Bôi trơn các xi lanh hàm để đảm bảo hoạt động trơn tru. Nâng cấp thiết bị của bạn cho các ứng dụng có áp suất cao. Một công cụ đáng tin cậy biến việc chế tạo khó khăn thành một quy trình dễ dàng, có thể lặp lại. Hãy nâng cao tiêu chuẩn kiểm soát chất lượng của bạn ngay hôm nay. Các dự án trong tương lai của bạn sẽ được hưởng lợi rất nhiều từ môn cơ khí cơ bản này.
Đáp: Không. Sử dụng kích thước lớn hơn sẽ tạo ra khoảng trống quá mức. Hàm dụng cụ sẽ bám không đều. Điều này làm cho chốt bên trong bị lung lay. Bạn có nguy cơ bị kẹt dụng cụ vĩnh viễn. Phần cứng cũng sẽ được đặt không đúng cách, để lại mối nối có cấu trúc yếu.
A: Sử dụng thước cặp kỹ thuật số để đo đường kính thân ống bên ngoài. Không đo chốt bên trong. So sánh phép đo này với biểu đồ phân số hoặc số liệu tiêu chuẩn. Ghép con số chính xác này với các dấu được đóng dấu trên các dụng cụ của bạn.
A: Điều này cho thấy sự hao mòn bên trong của dụng cụ. Hàm của bạn có thể bị xỉn màu hoặc bị tắc do các mảnh vụn. Thiếu chất bôi trơn thích hợp sẽ ngăn cản lực kẹp đầy đủ. Ngoài ra, bạn có thể không có đủ lực đòn bẩy cho tay cầm nếu bạn đang kéo các vật liệu thép không gỉ cứng.
Đáp: Không. Phạm vi kẹp hoàn toàn quyết định độ dày vật liệu tối đa mà bạn có thể nối. Bạn xác định chính xác mảnh công cụ theo đường kính thân phần cứng. Chiều dài không ảnh hưởng đến khoảng hở cơ học bên trong.


